
Maailma energiapuuduse tõttu on purustusprotsessi energiatarve pälvinud üha enam tähelepanu. Alates kõrgsurvevaltsveski tulekust 1980. aastate lõpus on seda peamiselt kasutatud tsemenditööstuses ja üksikutes värviliste metallide kaevandustes. Tsemenditööstus on sellest suure tõhususega seadmest kasu saanud, mis säästab energiat ja terase tarbimist.
Metallurgia- ja kaevandustööstuses purustatud maakide hulk on märkimisväärne ning enamik metallimaake on kõvad ja raskesti jahvatavad. Praegu on kuulveskite energiatarbimise, terasetarbimise ja efektiivsuse probleemid suhteliselt silmapaistvad ning jahvatusmeetod mõjutab oluliselt ka mineraalide taaskasutusmäära. Kõrgsurvevaltsveskit kasutatakse laialdaselt metallurgia- ja kaevandustööstuses ning see on maailmas juhtival tasemel. See on kodumaiste seadmete tootjate viimaste aastate pideva uurimistöö ja praktika tulemus ning lõplik edu.
HUATE HPGM kõrgsurverullveski tehnilised omadused
HUATE MAGNET
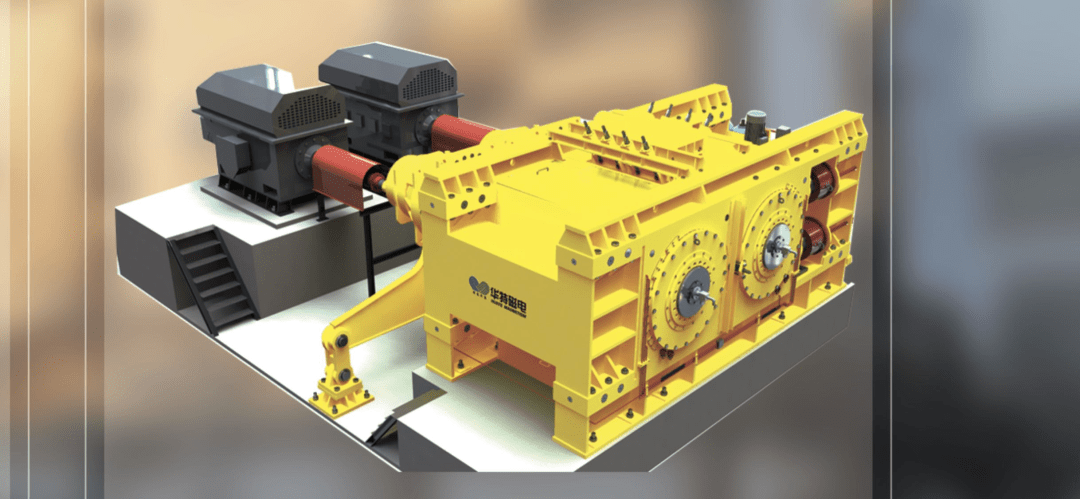
Erinevus kõrgsurverullveski ja traditsioonilise purustusseadme vahel
Kõrgsurverullveski on oma kujult väga sarnane traditsioonilise topeltrullpurustiga, kuid sisuliselt on neil kaks erinevust.
Üks on see, et kõrgsurverullveski rakendab kvaasistaatilist purustust, mis säästab löökpurustamisega võrreldes umbes 30% energiatarbimist;
Teiseks rakendab see materjalide kihtide purustamist, mis on materjalide ja materjalide vastastikune purustamine, millel on kõrge purustustõhusus, ja materjalide vahelist ekstrusioonipinget saab reguleerida rullide rõhu abil. Kaks rulli pöörlevad teineteise vastas, üks on fikseeritud rull ja teine on reguleeritava vahega. Rullide vaheline rõhk võib üldiselt ulatuda 1500–3000 atmosfääri ja purustatud toodete paksus võib ulatuda 2 mm-ni, mis tagab „rohkem purustamist ja vähem jahvatamist“ ning muutub uut tüüpi purustusseadmeks, mis asendab jahvatamise purustamisega. Tänu oma võimsale jõule mitte ainult ei peenesta see materjali, vaid ka pragustab materjaliosakeste sisemist struktuuri, parandades seeläbi oluliselt jahvatusvõimet.
Kõrgsurverullveski koosneb elektrilisest söötmisseadmest, materjali blokeerimisseadmest, ajamistseadmest, hüdraulilisest laadimisseadmest, tugiseadmest, dünaamilistest ja staatilistest rullkomponentidest jne.
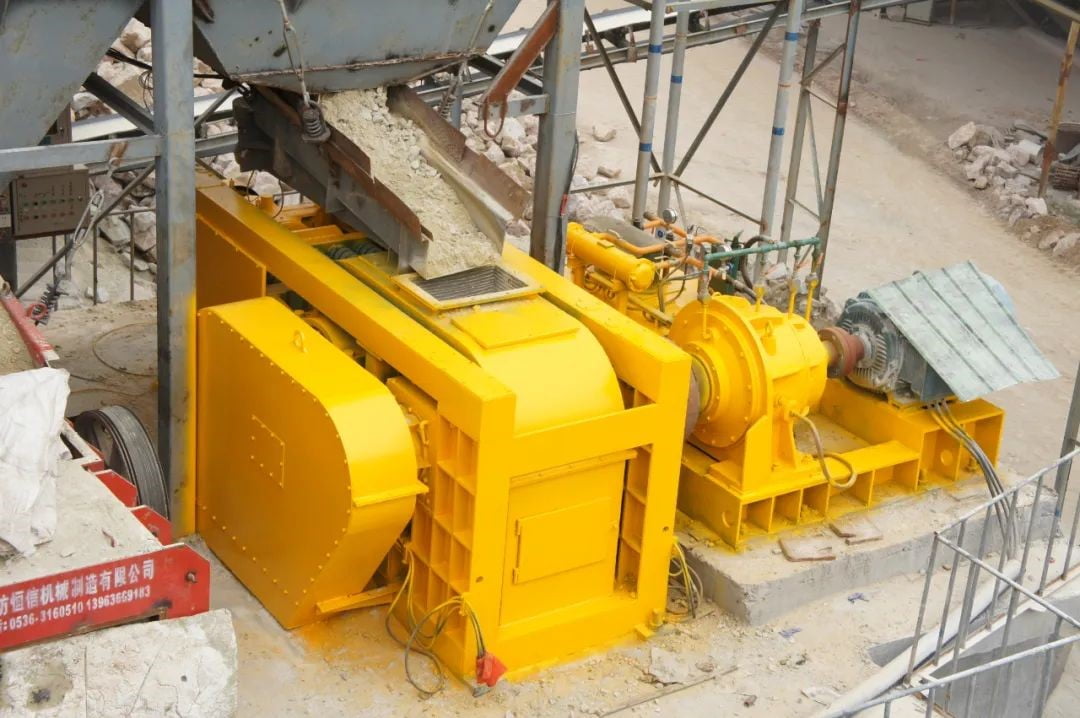
HUATE HPGM kõrgsurverullveski töökoht
Kõrgsurvevaltsveski tüüpiline protsessivoog rikastamisel
1. Jämedateralise suletud ahelaga rullveski märgsaba viskamise protsess
Selle masina kasutamisel maagi töötlemiseks on tavaline protsess jämedateralise suletud ahelaga rullfreesimine märgsaba freesimisel. Järgmisel joonisel on näidatud peamine protsessivoog:
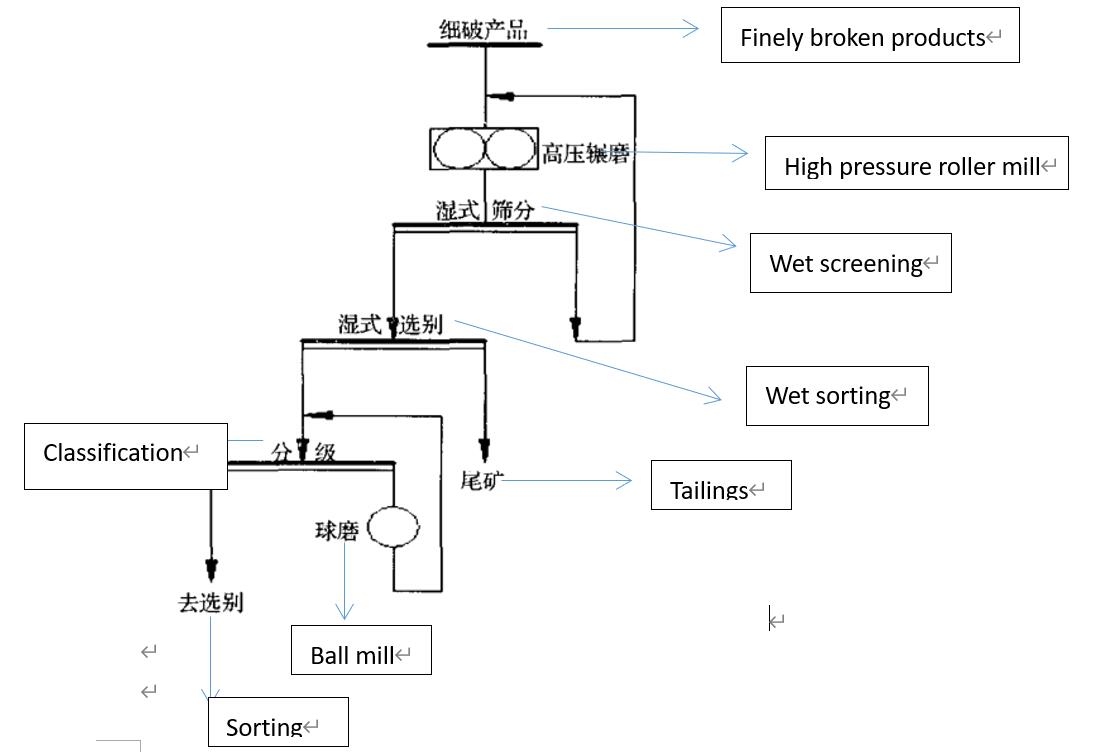
Jämedateralise suletud ahelaga rullveski märja saba viskamise protsessi vooskeem
Selle protsessi spetsiifilises rakenduses sõelutakse abrasiivkooki peamiselt suletud ahela kaudu, nii et kõrgsurverullveskis töödeldava toote osakeste suurust saab alati reguleerida sorteerimiseks ja sabade eraldamiseks väga sobivas vahemikus ning lõpuks saavutada saba eelviskamise eesmärk.
1. Suletud tsükliga rullveski osaline kuulveski jahvatusprotsess
Paljude tootmistavade ja nendega seotud katsete abil on leitud, et kõrgsurvevaltsveski abil saadud maagitooted pole mitte ainult peenemate osakestega, vaid saavutavad ka olulise mineraalpulbri sisalduse suurenemise. Nende hulgas võib 0,2 mm suuruste materjalide sisaldus ulatuda 30–40%-ni, sellise peenusastmega materjal vastab enamikul juhtudel maagi sorteerimisnõuetele, seega saab seda tüüpi toote puhul sorteerimistoimingut teha otse pärast selle klassifitseerimist.
Samal ajal, kui maagi rikastamiseks ja purustamiseks kasutatakse kõrgsurvevaltsveskit, tekib kõrvalmõjude tõttu ekstrusioonikoogi sisse väike osa liiga suuri maagiosakesi. Kui seda osa kasutatakse otse jahvatamise või rikastamise ajal, kõigub vastav töövoog oluliselt, mis avaldab rikastamise tootmisele teatud määral negatiivset mõju.
Seetõttu on mehaaniliste seadmete abil rikastamise protsessis selliste probleemide vältimiseks vaja pärast kõrgsurvevaltsveskis ekstrusiooniprotsessi materjalikoogile läbi viia suletud ringlusega sõelumine. Sel viisil saab koogis oleva toote osakeste suurust rangelt kontrollida, et vältida protsessi kõikumist, mis on põhjustatud liiga suurte osakestega maagi sisenemisest kuulveskisse. Ja see suunatakse otse valikuprotsessi. Selline meetod võimaldab mitte ainult oluliselt vähendada kuulveskisse lisatava maagi hulka, vaid ka tõhusalt vältida peeneteraliste maakide ülejahvatamist, parandades seeläbi rikastamise efektiivsust ja kvaliteeti.
3 Muud tüüpilise protsessivoo vormid
Lisaks kahele ülaltoodud kõige sagedamini kasutatavale protsessile on rullveskites rikastusmaakide purustamisel ja tootmisel veel mitu levinumat tüüpilist protsessi. Üks neist on avatud tsükliga rullveskis ja kuulveski täisosakeste suurusklassi käsitööna.
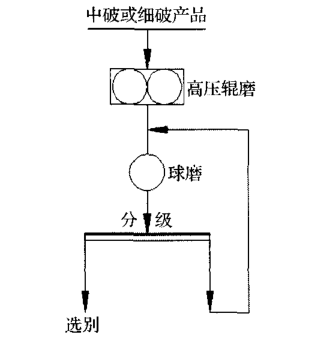
Avatud tsükliga rullveski kuulveski jahvatamise protsessi vooskeem
Teine on kuulveski jahvatusprotsess, mis seisneb servamaterjali ringluses rulllihvimise vormis. Järgnev on selle peamine protsessi vooskeem: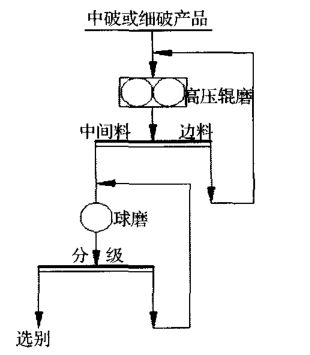
Kuulveski freesimise protsessi vooskeem rulllihvimise serva materjali ringluse kujul
HUATE HPGM kõrgsurverullveski rakendusnäide
HUATE MAGNET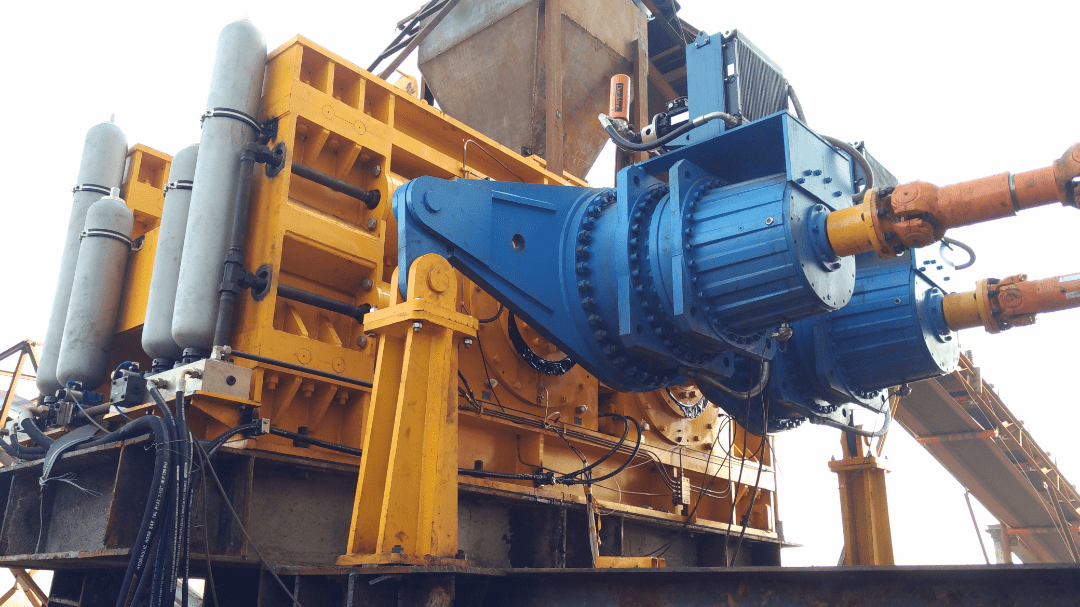
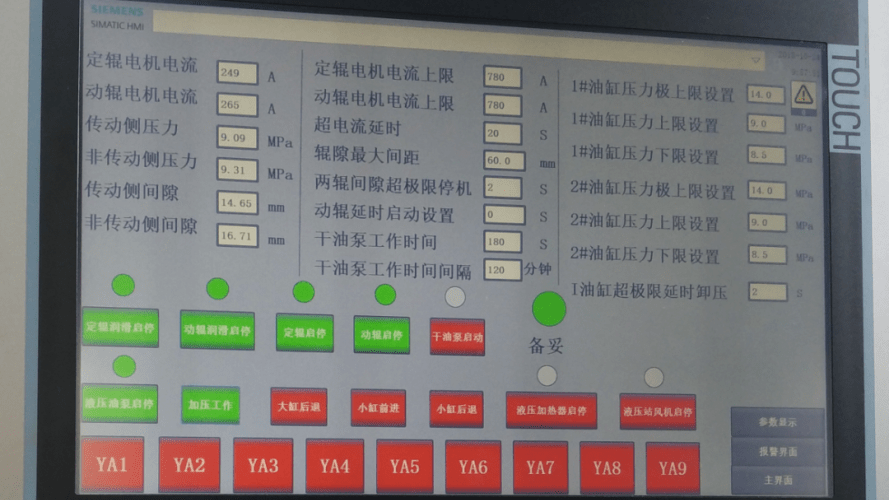
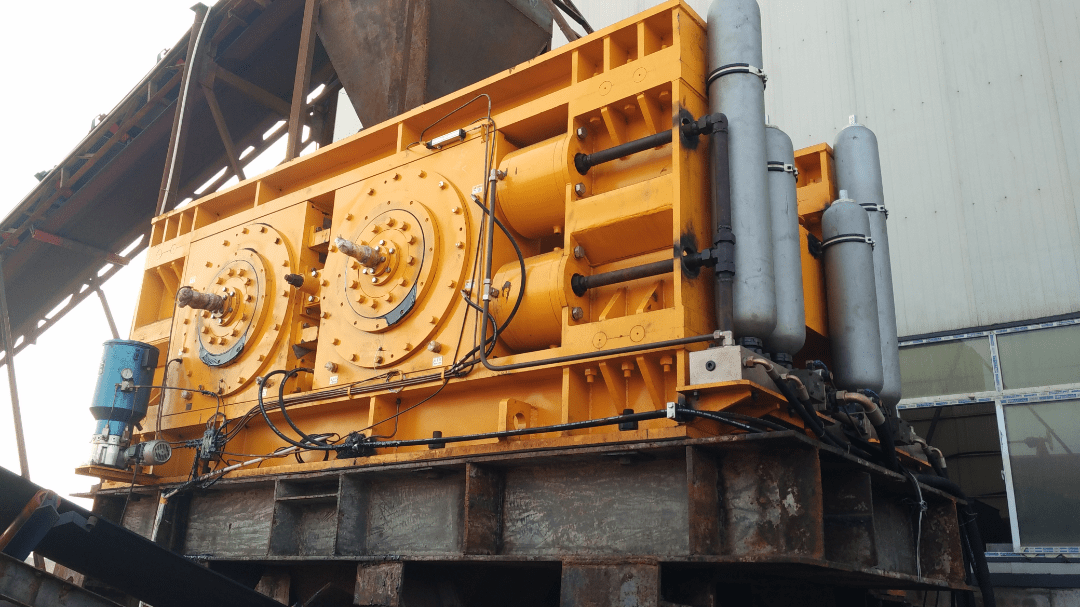
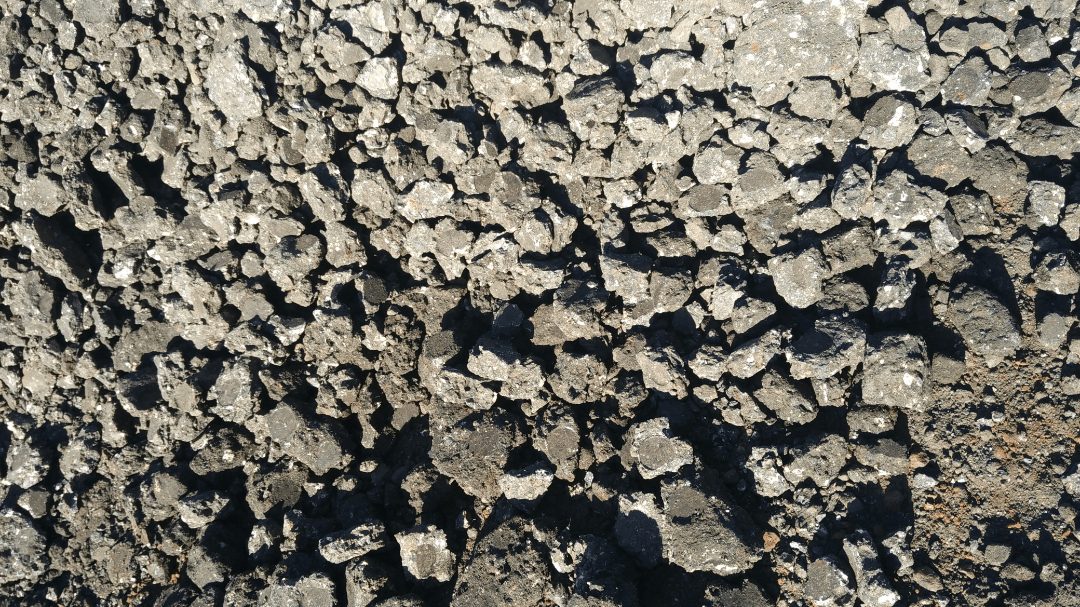
HPGM1480 kõrgsurverullveskit kasutatakse Põhja-Hiina suures rikastusjaamas.
Postituse aeg: 11. juuli 2022